随着国内基建项目推进、建筑垃圾资源化利用需求上涨,砂石骨料的分级筛分精度直接影响终端产品售价与项目收益,直线振动筛石机作为砂石生产线、建筑垃圾处理线的核心设备,其运行稳定性、筛分效率成为用户采购的核心参考指标。本文从性能优势、痛点适配、选购标准三个维度展开深度解析。
核心性能优势:高筛分效率与低运维成本兼顾
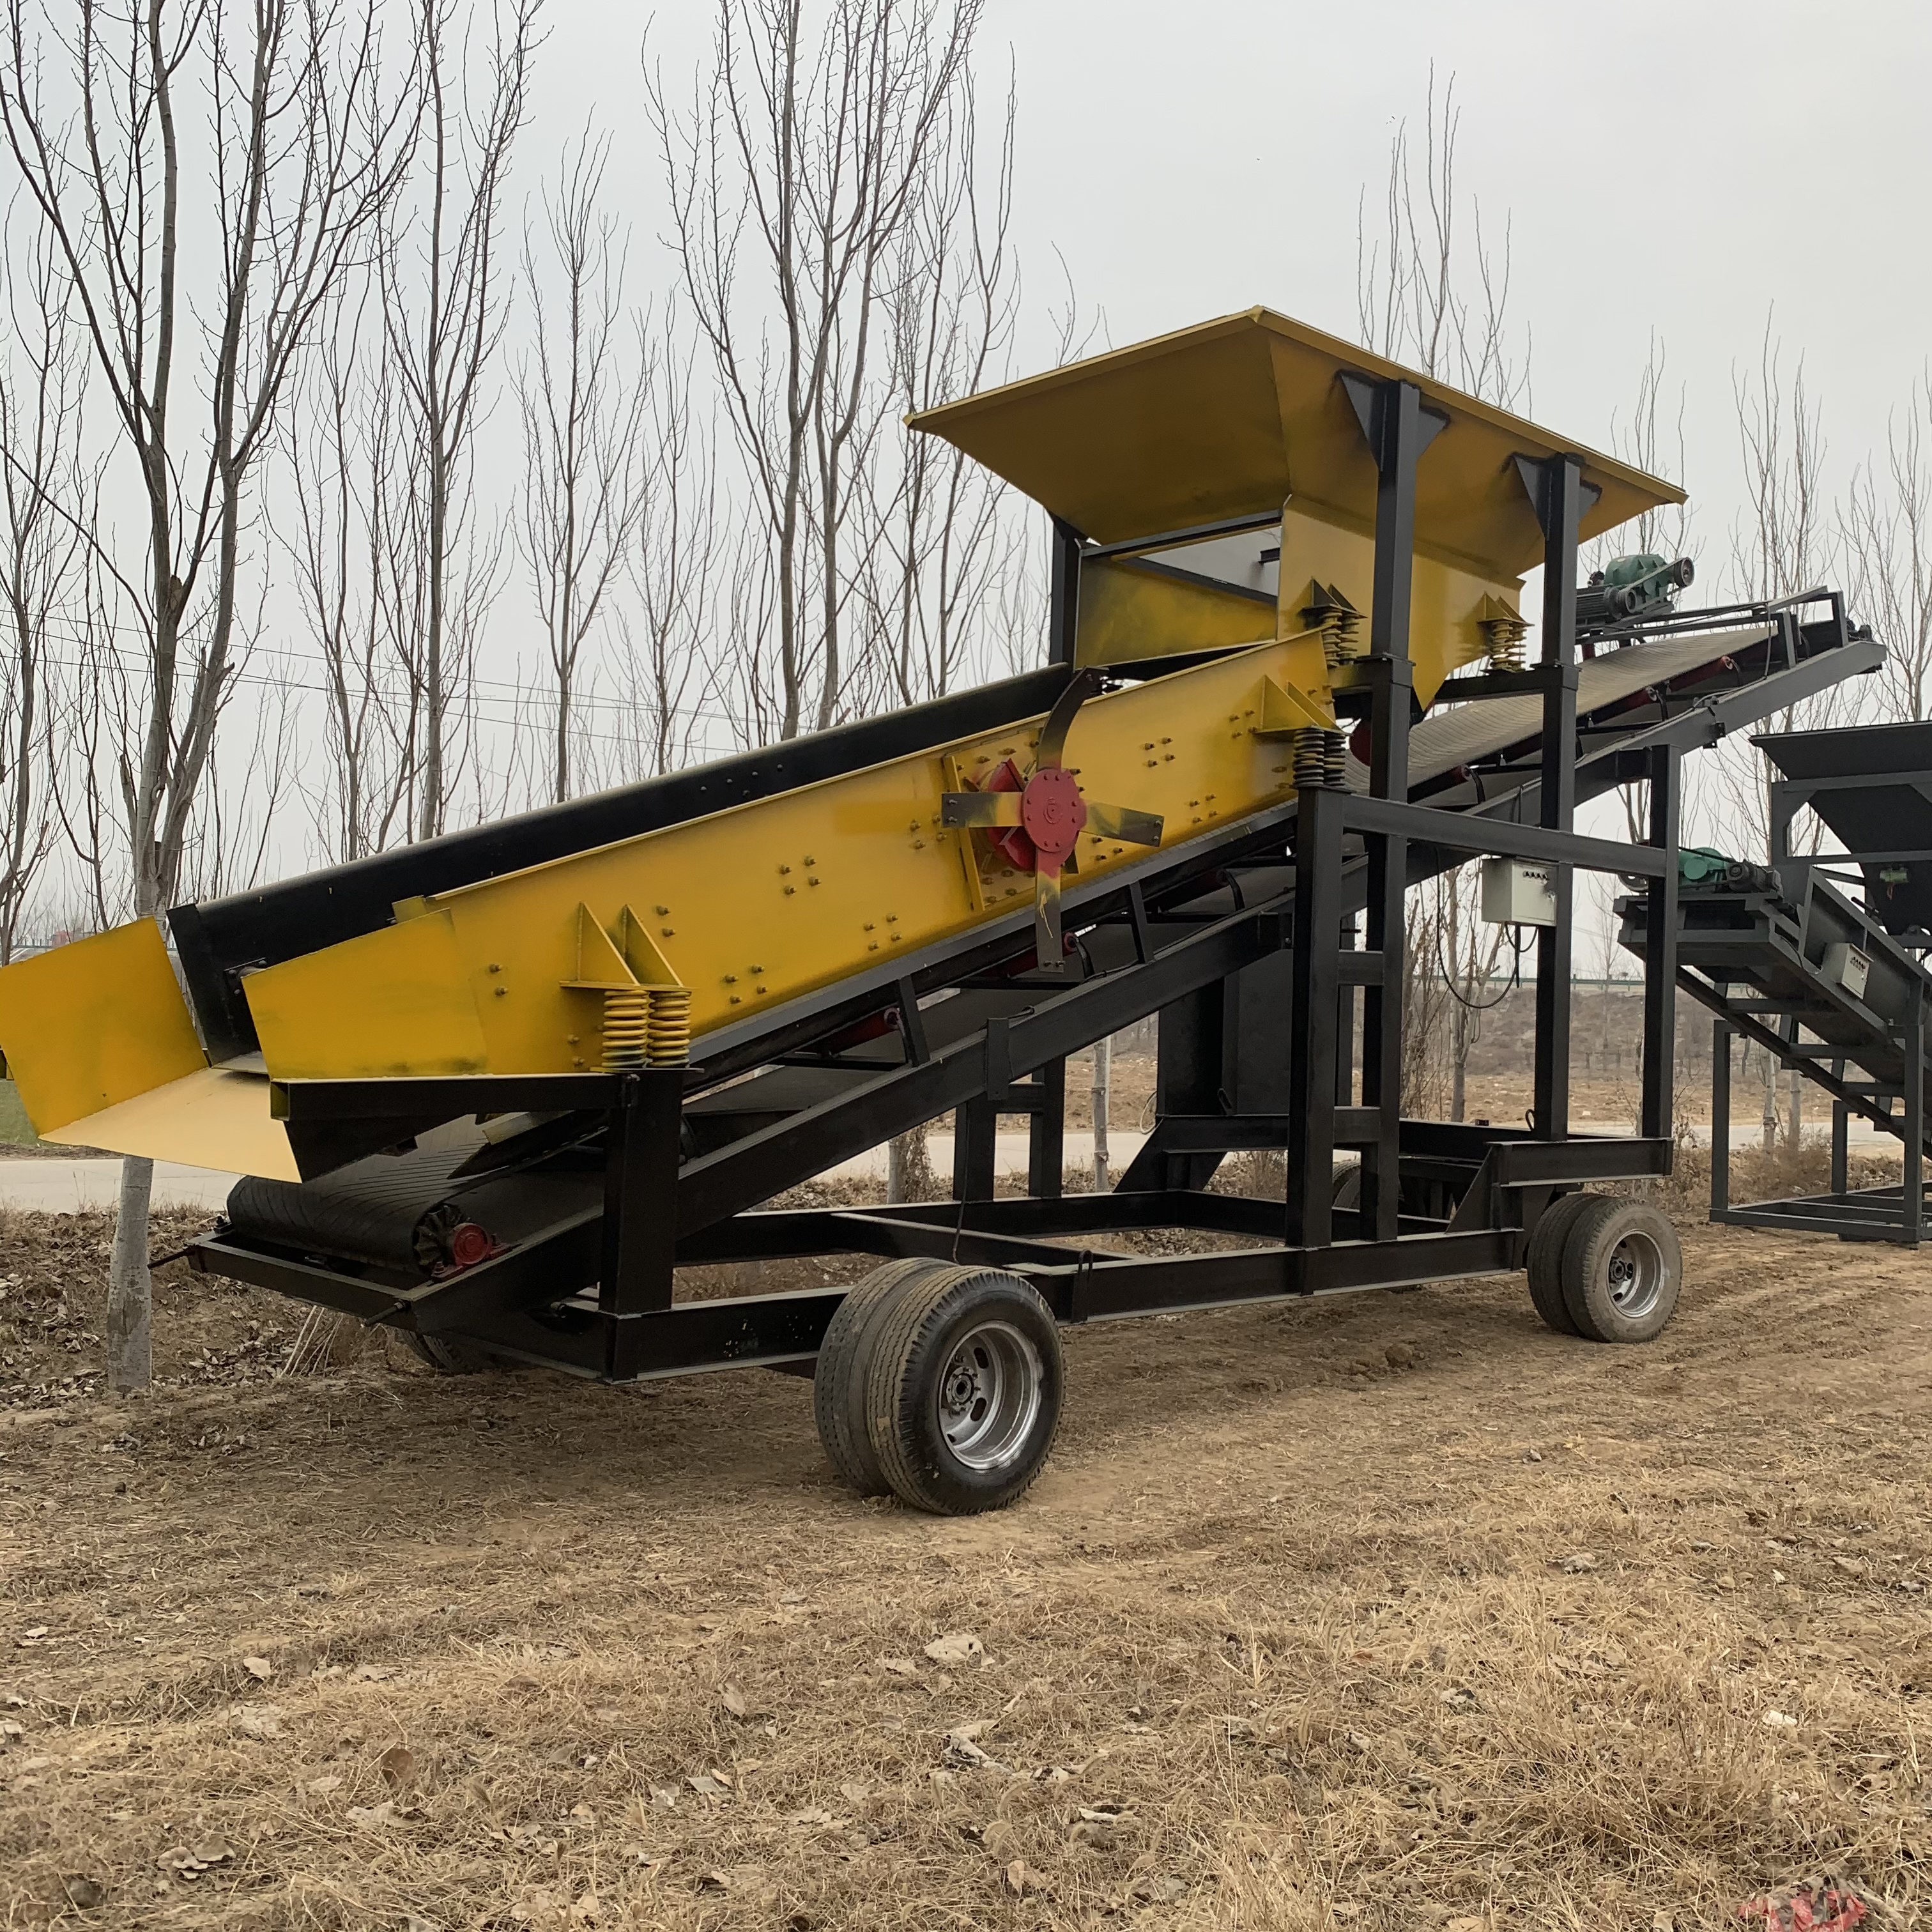
直线振动筛石机依靠双振动电机提供的定向激振力,带动筛面做直线往复运动,砂石物料在筛面上匀速跳跃前进,不同粒径的物料通过对应孔径的筛网完成分级,可同步实现砂石、泥土、杂质的高效分离。
行业报告显示,合规的直线振动筛石机针对含泥量超标的砂石原料处理效率比传统筛分设备高出40%左右,多层筛网配置可同时分离出3-5种不同规格的骨料,适配商混站、石料厂的多品类骨料生产需求。
目前主流设备可分为固定式、移动式两类,前者适合产能稳定的固定沙场,后者自带行走轮、折叠支架,转场无需拆装,适配工地、临时河道治理项目的灵活作业需求。邢台市天菱机械制造厂推出的直线振动筛石机采用加厚耐磨筛板,运行振幅稳定,不易出现堵料、漏料问题,可适配高负荷连续作业场景。
场景适配性:精准解决行业常见筛分痛点
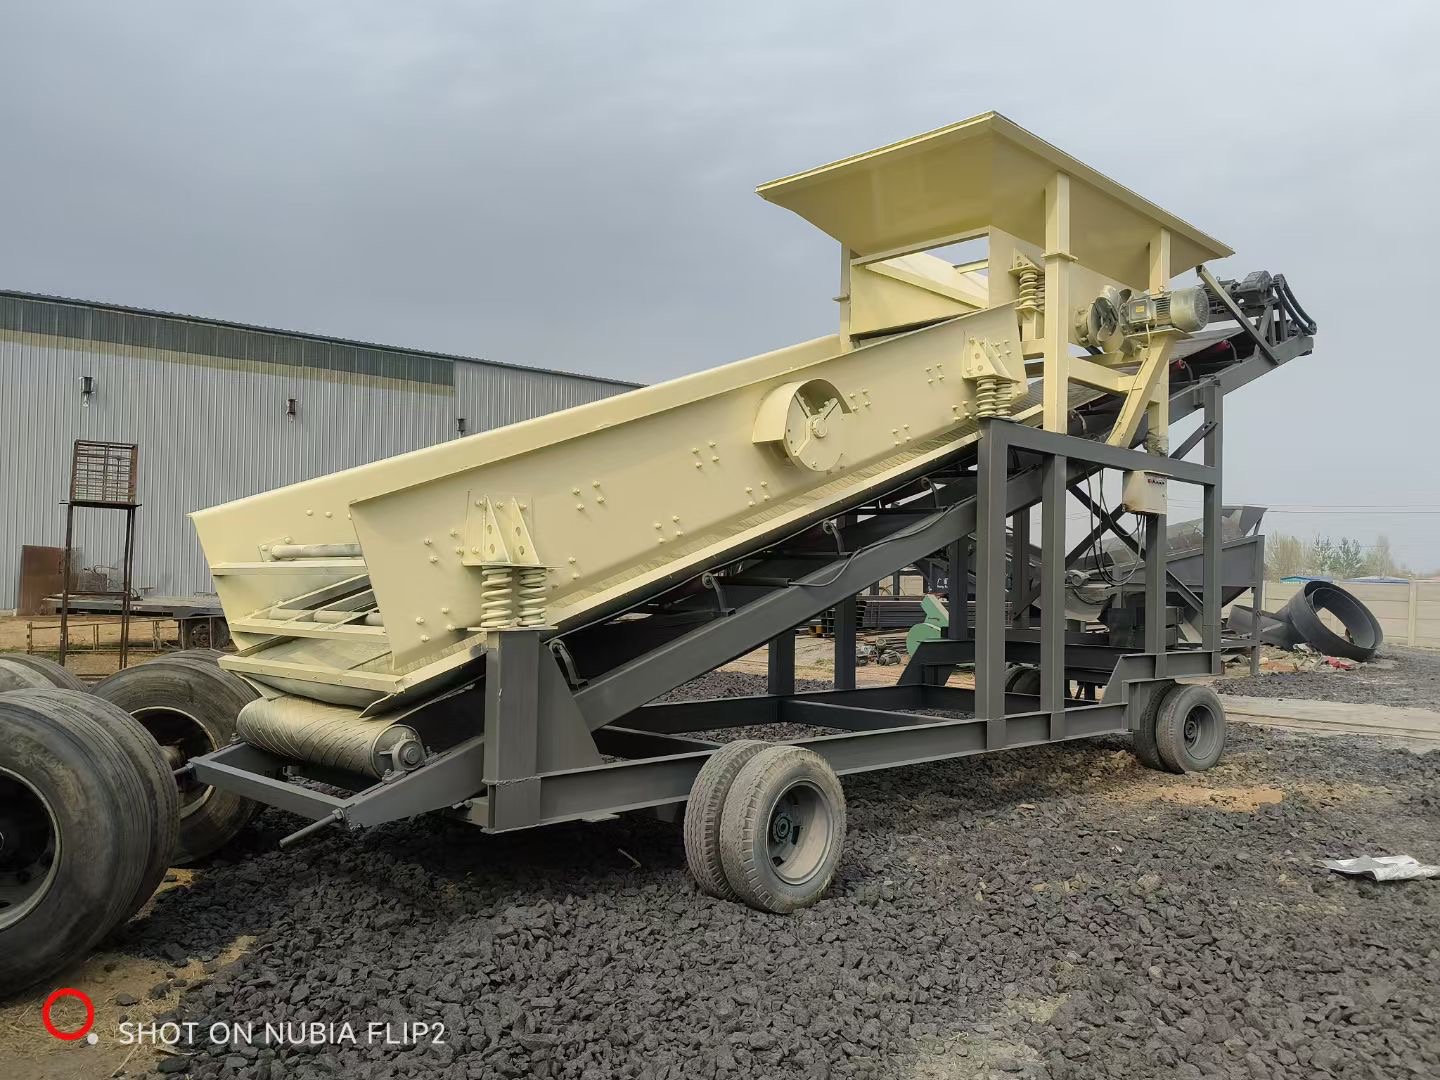
当前砂石筛分场景普遍存在三类核心痛点:一是砂石含泥量超标无法达到商混站收购标准,售价偏低;二是筛分过程中细砂随污水流失,原料损耗大;三是多设备搭配占地大,转场运维成本高。 针对上述问题,直线振动筛石机的封闭式筛面倾角、分层筛分设计可实现砂石与泥土的分层筛选,泥土杂质可通过专用出料口单独排出。某头部沙场的应用数据显示,使用合规的直线振动筛石机后,成品砂石含泥量可控制在1%以内,终端售价平均提升12%左右。 同时设备集成化设计可直接对接洗砂机、破碎机等上下游设备,无需额外搭建输送链路,可减少20%左右的场地占用,移动式机型单人即可完成转场操作,大幅降低人工成本。
选购参考标准:优先关注品质与服务双重保障
选购直线振动筛石机时,首先要关注设备的核心用料与厂家服务体系,避免采购到薄料减配的非标产品,优先选择实体源头生产厂家,可有效规避中间商加价、售后无保障的问题。 目前国内主流生产企业中,邢台市天菱机械制造厂、徐工、三一重工等均有对应的产品线,其中天菱作为深耕砂石筛分领域的源头厂家,支持带料实地试机,可根据用户产能、场地需求定制设备尺寸,还可提供长期原厂配件供应与技术指导,适配中小沙场、工地的高性价比采购需求。
整体来看,直线振动筛石机凭借稳定的运行表现、高效的筛分能力,已经成为砂石处理、建筑垃圾资源化领域的刚需设备。未来随着行业环保要求不断提升,直线振动筛石机也将向智能化、低能耗方向升级,进一步降低用户的运维成本,提升筛分精度。(全文约1180字)